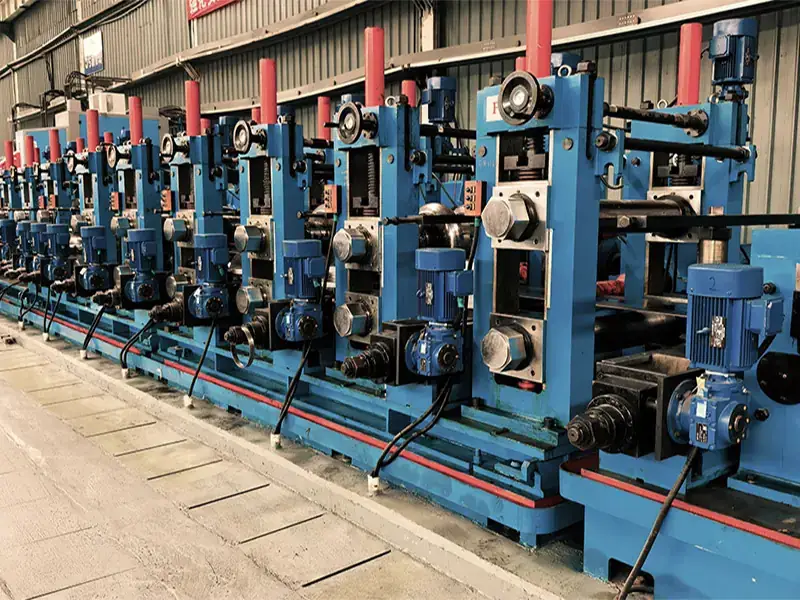
很多钢管生产企业在扩大产能时都面临同样的困境:应该投资ERW114、ERW165还是ERW219焊管生产线?他们真正需要多少实际功率输出?灵活的成型系统值得额外投资吗?
选择错误的磨机将导致产能利用率低、尺寸变化期间停机时间长以及不必要的运营成本。相反,适当调整ERW管焊接生产线可以从根本上提高生产效率,缩短投资回收期。
本指南详细介绍了如何评估技术规格、生产能力、成型技术、质量控制系统和投资回报率。ERW 管道焊接线,帮助购物者做出明智的购买决定。
什么是 ERW 管道焊接生产线及其工作原理?
在深入研究选择标准之前,重要的是要澄清什么是ERW管焊接生产线以及其核心技术如何影响成品管材的质量。
主要生产线:从钢卷到成品管
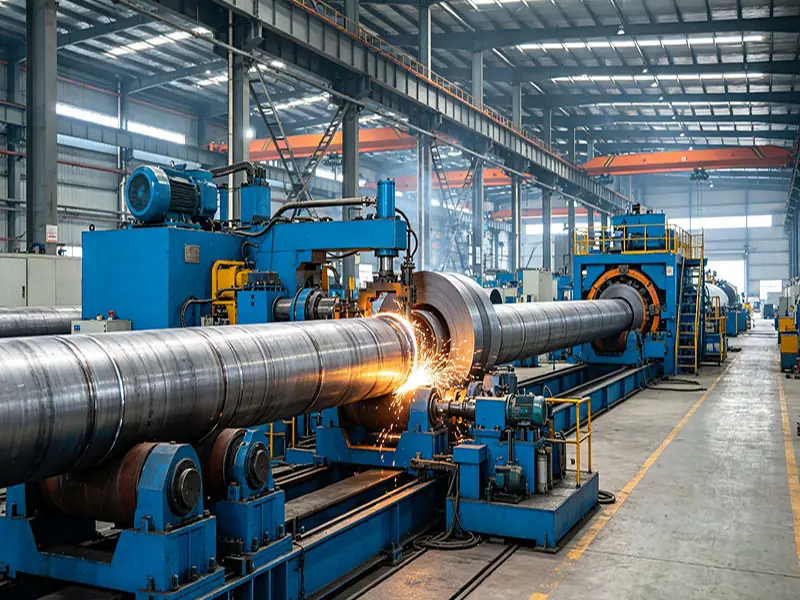
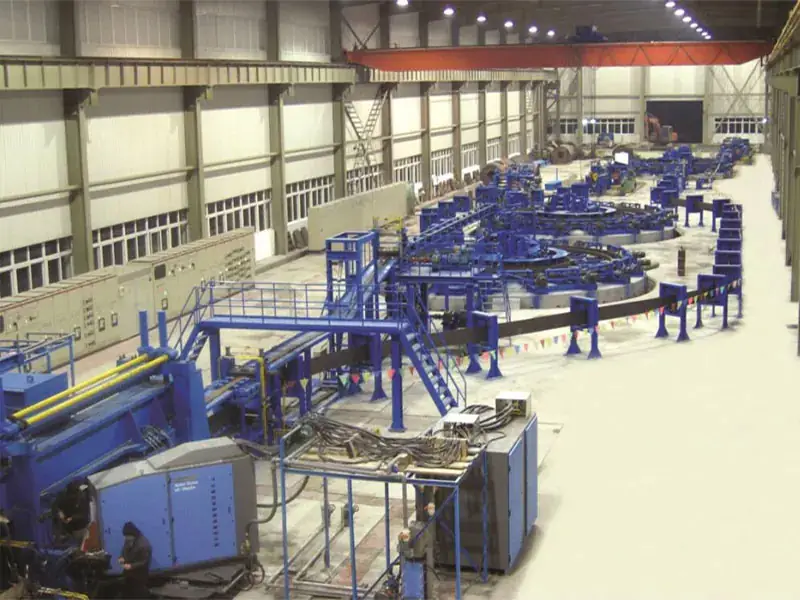
ERW(电阻焊)高频管道焊接生产线是将热轧或冷轧钢卷连续加工成直缝焊管的综合工业成套设备。典型的生产流程包括:
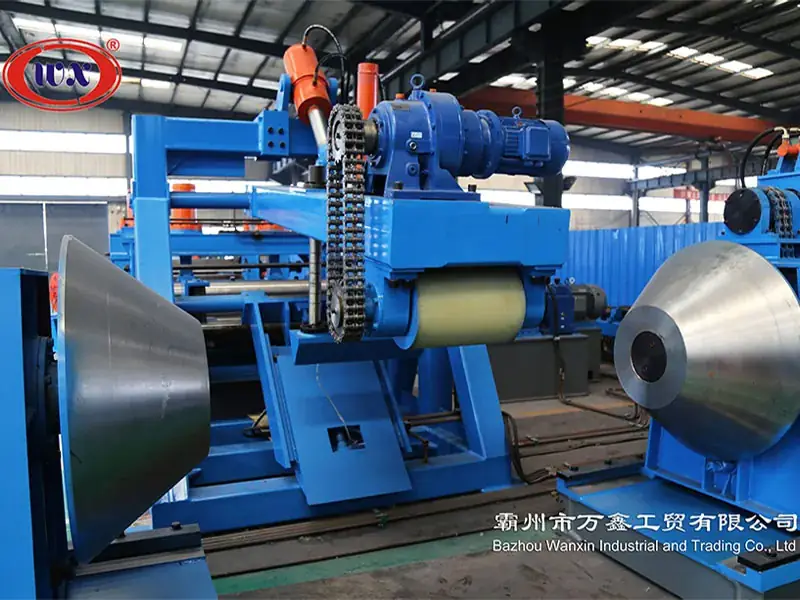
- 放松和编辑。钢卷被展开并通过正确的设备以消除弯曲和内应力。
- 成型 - 使用多个成型辊将带钢逐渐轧制成开放式管状形状。
- 高频焊接。开管毛坯的边缘通过高频电流加热到锻造温度,然后通过压力辊挤压形成连续焊缝。
- 定径和矫直:焊管通过定径辊以达到最终的尺寸精度。
- 切割。使用飞锯或飞剪将连续管道切割成固定长度。
整条生产线自动化程度高。现代工厂集成了PLC控制系统、在线监控设备和数据记录功能,确保整个生产过程的完全可追溯。

为什么高频焊接对管道质量至关重要
焊接方法是决定管道质量的决定性因素。高频焊接通过电阻直接在带材边缘产生热量,从而形成无需填充金属的锻造接头。通过优化的参数设置,焊接强度至少可以达到母材强度的93%——这就是高质量ERW管可以在许多要求苛刻的应用中取代无缝管的主要原因。
焊缝区域应无未焊透、气孔、毛刺过多等缺陷。信誉良好的制造商使用各种测试方法验证焊缝的完整性,包括水压测试、超声波测试或涡流测试。
根据目标管道的规格选择磨机型号
选择工厂的出发点是一个基本问题:您要生产的管道外径是多少?
全系列ERW管焊接生产线涵盖外径Φ10mm至Φ660mm、壁厚0.5mm至25.4mm。在此范围内,磨机根据最佳直径和壁厚进行分类。
精密小口径管道焊接线
对于需要严格控制尺寸公差的小直径管道的批量生产,ERW32、ERW50和ERW76是最佳选择:
| 型号 | 管径(mm) | 成型速度(米/分钟) | 壁厚(毫米) |
| ERW32 | Φ10-Φ32 | 100–150 | 0.5–3.0 |
| ERW50 | Φ20-Φ50 | 90–140 | 1.0–3.0 |
| ERW76 | Φ42–Φ76 | 80–120 | 1.0–3.75 |
这些制管机速度与精度优先:成型速度达到150m/min,外径公差控制在±0.03mm以内。它们非常适合生产家具管和汽车零部件,以及对表面光洁度和尺寸一致性有严格要求的行业。
通用中径管道焊接线
ERW89 至 ERW219 系列涵盖建筑、公用事业和一般基础设施中最常见的管道尺寸:
型号 管径(mm) 成型速度(米/分钟) 壁厚(毫米) ERW89 Φ48–Φ89 70–110 1.5–4.0 ERW114 Φ50-Φ114 60–100 3.0–5.0 ERW165 Φ60–Φ165 50–80 3.0–6.0 ERW219 Φ114–Φ219 40–70 4.0–8.0
这些模型提供了性能和灵活性之间的最佳平衡,并且只需 30 分钟即可更改尺寸。这对于处理多规格订单的制造商来说是至关重要的优势。
用于生产大直径厚壁管道的管道焊接线
ERW273至ERW660系列为油气管道、结构钢柱和海上平台等大直径厚壁应用提供足够的动力和稳定性:
型号 管径(mm) 成型速度(米/分钟) 壁厚(毫米) ERW273 Φ165–Φ273 10–30 4.0–12.7 ERW325 Φ165–Φ325 8–25 4.0–14.0 ERW426 Φ219–Φ426 8-20 4.0–16.0 ERW508 Φ219–Φ508 8-20 4.0–20.0 ERW610 Φ219–Φ610 8-20 4.0–22.0 ERW630 Φ273–Φ630 6–20 6.0–25.4 ERW660 Φ273–Φ660 6–20 6.0–25.4
这些大型轧机以较低的成形速度(6-30 m/min)运行,以确保厚壁材料的焊缝完全熔透和尺寸稳定性,这是生产符合 API 5L 等严格标准的管道的必要折衷方案。
成型速度越快越好吗?
不会。这是选择设备时最常见的误解之一。
成形速度必须与管径、壁厚、材料等级和具体焊接参数相对应。如果轧机超出给定产品的最佳速度范围,将会导致焊接缺陷、尺寸偏差和维护成本增加。
适用明确的基本规则:
- 小口径薄壁管(≤Φ50mm,壁厚≤2mm):批量生产80-150m/min
- 中壁中径管(Φ50-Φ219 mm,壁厚2-8 mm):40-110 m/min 平衡生产率和焊接质量
- 大口径厚壁管(≥Φ219mm,壁厚≥8mm):6~30m/min,保证焊缝焊透完整,尺寸稳定。
选择适合您的产品系列的速度,而不是仅仅追求规格中指定的最大速度。
购买前评估的关键绩效指标
除了基本衡量范围之外,还有五项关键绩效指标可以区分中国顶级企业。ERW 管道焊接线从传统设备。
尺寸精度:外径公差
准确性至关重要,特别是对于汽车、家具或 API 认证的管道项目。高性能研磨机提供:
- 外径公差:±0.1mm,采用在线激光外径仪实时校准。
这些公差满足或超过 ISO 9001 要求,并且需要生产符合严格检验标准(包括 ASTM 和 API)的管道。
焊接强度系数
焊接强度系数——焊缝强度与母材强度的比值——是焊接质量的最终指标。 ERW管焊接生产线的领先制造商提供的系数≥0.93,这意味着焊接强度至少达到母材的93%。这一阈值使得 ERW 管可以取代无缝管,用于多种结构和压力应用。
吨钢电耗
能源效率直接影响运营成本和碳排放。配备固态高频 IGBT 逆变器的现代工厂每吨成品钢的能耗为 45-65 kWh,与传统真空管型号相比,能耗降低了 23%。对于一般年产能10万吨的工厂来说,单次升级每年可节省能源成本280万元以上。
调整大小的效率
转换效率是指在不同管道尺寸之间切换生产所需的停机时间,这一指标经常被 B2B 买家低估。
传统轧机每次尺寸变化时都需要更换整个轧辊,导致停机时间长达 8 小时或更长时间。现代柔性成型系统采用数字定位技术;操作员只需在控制台中输入参数即可自动调节辊缝,将转换时间缩短至 30 分钟以内,效率提高 90% 以上。
对于服务于小批量多规格订单市场(例如建筑和市政建设)的制造商来说,这种能力直接影响生产线利用率和整体盈利能力。
合规性和证书:供应商需验证的项目
合规性不是强制性的;这是B2B管道销售的强制性要求。在您购买任何产品之前ERW管焊接生产线,确保设备(及其制造商)具有以下认证。
机械安全标准
- CE 2006/42/EC – 欧盟机械指令,对出口到欧盟的设备强制执行。
- UL/CSA - 北美电气安全认证。
这些认证证实工厂的电气系统、安全防护装置和紧急停止机制符合国际公认的安全标准。
质量管理体系
ISO 9001:2015 认证确认制造商维持涵盖设计、生产、检验和售后服务的文件化质量管理体系——这是所有信誉良好的供应商必须具备的基本资格。
目标市场的最终产品标准
工厂的生产能力必须满足您的客户要求的标准:
- API 5L – 石油和天然气管道标准。
- ASTM A53/A36 - 美国碳钢和结构钢管标准。
- EN 10219 – 结构空心型材的欧洲标准。
- JIS G3444 是通用焊接碳钢管的日本标准。
- GB/T 3091是市政和一般用途焊管的中国标准。
如果您的目标市场需要 API 5L 或 ASME B31.3 合规性,请确保供应商拥有适当的项目跟踪记录并提供所有必要的检测设备。
测试标准
工厂的测试设备必须确保符合:
- ASTM E570 - 铁磁钢管涡流检测的标准实践。
- API 1104 – 管道和相关物体的焊接标准。
- ANSI/ASME B31.3 - 过程管道标准
集成在线涡流检测、水压检测和超声波检测对于验证焊缝完整性并实现高端客户所需的无缺陷生产至关重要。
工业应用:哪种工厂模型适合您的行业?
不同的行业对管材质量、生产率和生产灵活性有不同的要求。以下是根据您的终端市场选择磨机的指南。
家具和汽车零部件的制造
这些行业需要具有出色表面光洁度和严格公差的小直径精密管材。 ERW32、ERW50 和 ERW76 是主要选择,成型速度为 80-150m/min,外径公差为 ±0.03mm,非常适合椅架、汽车结构件和健身器材。
建筑及市政基础设施
建筑和市政项目通常需要各种尺寸的中直径管道,而且通常是小批量的。在这方面,从ERW89到ERW219的系列都是优秀的。其灵活的成型系统能够以 40-110 m/min 的成型速度实现快速的规格变化,平衡生产率并适应不同的订单要求。
石油、天然气和结构钢
对于能源和重型建筑工程,只有 ERW273 至 ERW660 系列适合。这些工厂可加工壁厚高达 25.4 毫米的管道,生产的管道符合严格的 API 5L、ASTM 和其他标准。成形速度特意限制在6-30 m/min,以确保厚壁和高强度材料的焊接质量。
案例研究:市政供水管道工程
某大型市政供水工程需要Φ114~Φ219mm钢管,壁厚4~8mm,规格多样,交货周期紧张。传统的无缝管成本过高且生产率不足,而生产标准焊管的焊管生产线无法应对频繁的尺寸变化。
解决方案
安装一条ERW219管道焊接生产线,用于中口径管道的柔性成型,配备:
- 数字无卷成型系统(转换时间为 3 小时,而行业平均时间为 8 小时)
- 在线激光直径测量和涡流检测
- 完全符合市政管道标准GB/T 3091
项目成果
该厂年产管材10万吨、12万吨。与无缝替代品相比,管道成本降低22%,交货周期缩短一半,成品率达到99.97%,工程验收时未报告任何质量问题。
投资 ERW 管道焊接生产线之前如何计算投资回报率
如此大规模的资本设备采购需要清晰的投资回报率分析。下图以ERW114型号(Φ50-Φ114mm,速度60-100m/min,年设计能力8万吨)为例计算图。
生产能力和生产成本
实际产能利用率90%,年产量达9万吨。按行业平均吨钢毛利80元计算,年毛利720万元。
节省能源和劳动力
- 能源:吨钢耗电量比传统钢厂降低约35千瓦时。按工业电价0.6元/千瓦时计算,年可节能283.5万元。
- 劳动力:与传统生产线相比,全自动控制减少了 6 名操作人员的需求。按员工平均年工资8万元计算,每年节省劳动力48万元。
减少原材料浪费
高精度成型系统将原材料损耗从传统的1.5%降低到0.8%。年产量9万吨,每年节省钢卷630吨。以钢卷平均价格4000元/吨计算,每年可节省原材料成本252万元。
静态投资的预期投资回收期
该配置硬件总投资:1200万元。年综合收入总额:1303.5万元(毛利润+节能+节省人工+节省原材料)。静态投资回收期:约 11.05 个月 - 远优于 2 年行业平均水平。
注:实际投资回收期将取决于当地能源价格、劳动力成本、钢材价格以及目标市场可实现的每吨毛利润。将此视为计算模板,而不是性能保证。
B2B 买家的逐步选择清单
当您从市场研究转向供应商列表时,请遵循此结构化工作流程。
第 1 步:明确您的基本规格要求
关键生产要求的文件:
- 管道外径和壁厚目标范围
- 待加工钢种
- 目标年产量(吨)
- 目标行业和强制性合规标准(API 5L、ASTM 等)
第 2 步:入围候选 Stan 模特
使用完整的型号选择表筛选出 2-3 个适合您尺寸范围的磨机型号。比较以下标准:
- 成型速度是否满足您的生产率目标?
- 装机功率和占地面积
- 初始资本投资成本
第三步:验证供应商资质和项目业绩记录
索取并确认支持文件:
- ISO 9001:2015 和 CE 证书
- 相同或相似磨机型号的客户评论
- 参考客户的实际生产数据(产能利用率、废品率、设备利用率)
第 4 步:设置技术配置
与供应商合作完成自定义设置:
- 成型区域的设计(辊的位置、成型机架的数量)
- 焊接系统(额定功率、频率、冷却系统)
- 控制和测试综合体(涡流、超声波、水压测试)
- 自动化和生产数据记录系统
第 5 步:计算投资回报率
应用上述 ROI 框架以及特定于您站点的参数:
- 当地电力和劳动力成本
- 钢材采购价格和预期废钢比例
- 每吨目标毛利
- 财务费用(如果适用)
常见问题解答
问题一:如何根据管材尺寸选择合适的直缝焊管焊接生产线型号?
A:为全型号系列选择所需的外径和壁厚:
- Φ10–Φ76 mm,壁厚0.5–3.75 mm:ERW32/50/76(小直径精密铣床,80–150 m/min)
- Φ48–Φ219 mm,壁厚1.5–8 mm:ERW89/114/165/219(中径通用铣刀,40–110 m/min)
- Φ165~Φ660 mm,壁厚4~25.4 mm:ERW273~ERW660(大直径厚壁管机组,6~30 m/min)
问题2:成型速度越快越好吗?
答:不一定。速度必须符合您产品的特性。薄壁、小直径管材运行速度可达80~150 m/min;厚壁、大直径管道需要较低的速度(6-30 m/min)以确保焊缝完全熔透和尺寸稳定性。选择适合您的产品系列的速度而不是最高额定速度。
问题3:为什么选型效率对于 B2B 买家很重要?
答:转换效率衡量改变管道尺寸所需的时间和成本,这是评估工厂生产灵活性的关键指标。传统轧机需要8小时以上的停机时间来换辊;现代柔性成型系统将转换时间缩短至 30 分钟以内。如果您的公司以各种规格(建筑、市政、一般加工)的小批量订单为市场提供服务,那么这个机会会对产能利用率和整体盈利能力产生直接影响。
问题4:如何检查焊缝质量是否符合现行标准?
答:检查焊缝质量需要综合测试制度:
- 目视检查:焊缝均匀,无气孔、裂纹,焊缝补强控制在0.5~1.5mm以内
- 力学性能测试:抗拉强度和屈服强度满足母材要求,焊缝强度系数≥0.93
- 无损检测:涡流检测(ASTM E570)或超声波检测
- 水压试验:在1.5倍设计压力的压力下,保压下不渗漏、不变形。
问题5:ERW 管道焊接线的典型投资回收期是多少?
答:行业平均期限为1至3年。在有利的操作条件下,高效灵活的成型机可提供 8-12 个月的投资回收期。主要影响变量包括产能利用率、能源和劳动力成本、原材料产量和每吨成品管的毛利率。
结论:选择合适的 ERW 管焊接生产线制造商
购买ERW管焊接生产线不是商品交易。精心挑选的工厂,其规模适合您的产品系列,配备必要的自动化和控制系统,并由经过认证的制造商提供支持,将充当利润中心,在未来几十年内提供持续的利润。不合适的工厂将成为维护负担、质量风险来源和竞争劣势。
使用本指南中描述的概念来评估技术规范、验证是否符合标准、计算投资回报率,并向每个入围供应商提出有针对性的问题。与因设备投资不当而造成的财务损失相比,尽职调查的初始成本可以忽略不计。
无论您需要定制选型框架、技术配置优化,还是根据您独特的生产需求量身定制详细的投资回报率预测,请联系我们的技术团队获取专业的一对一咨询服务。